
Профилегибочный станок для шляпного профиля LA: обзор HHP-30 для покупателя
Наша производственная база в Сямыне представляет HHP-30 как линию для шляпного профиля, включая варианты с наклонной стенкой. Пришлите точное сечение и материал, прежде чем считать другой чертёж шляпного или омега-профиля совместимым с предложенной оснасткой.
См. также: станок для производства омега-профиля — сечение и отверстия по вашему чертежу.
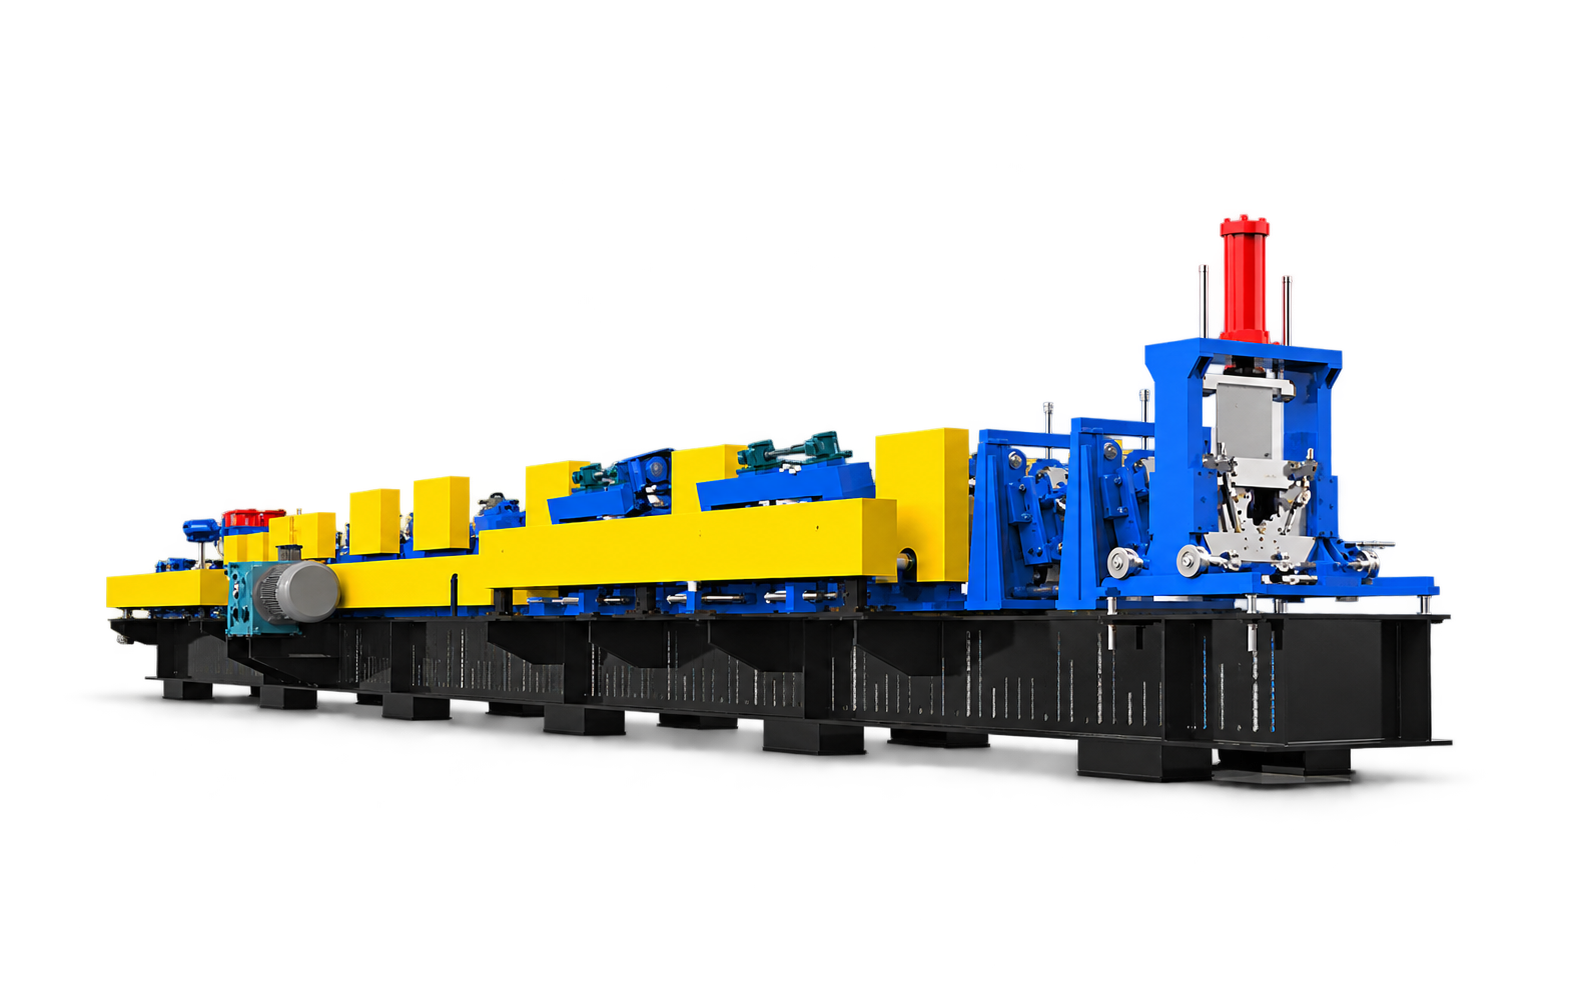
Рендер производственной базы. Запросите актуальные фото сборки и предлагаемую компоновку линии.
Сможет ли линия LA выпускать ваш шляпный или омега-профиль?
Используйте страницу HHP-30 нашей производственной базы в Сямыне как отправную точку для шляпного сечения, а не как доказательство того, что один и тот же комплект валков формует любой омега-профиль. Сравните утверждённые основание, угол стенки, верхнюю полку, полки, отгибы, материал и отверстия с чертежом предлагаемой оснастки. Похожее на вид сечение может потребовать других валков, направляющих, пуансонов или ножей. Прежде чем размещать заказ, попросите команду нашего завода письменно подтвердить точное семейство профилей и объём работ по переналадке.
Для омега-профиля или потолочного профиля пришлите отдельный чертёж и описание узла, в котором он будет применяться. Видимые справочные данные производителя относятся к станку для шляпного профиля; они не подтверждают универсальную возможность выпуска омега-профилей. Используйте чек-лист покупателя для омега-профиля, чтобы зафиксировать отдельные требования к геометрии, креплению и проверке образцов по месту.
Что на самом деле указано в источнике по HHP-30
Это каталожные данные производственной базы для указанного примера. Они не являются результатами испытаний Halcyon и не гарантируются для вашего заказа.
- Пример производственной базы
- Профилегибочный станок HHP-30 для шляпного профиля
- Заявленный материал
- Горячекатаная или горячеоцинкованная лента; уточните марку стали и покрытие для заказа
- Заявленный диапазон толщин
- 0,8–2,0 мм по справочным данным производственной базы; точную марку стали и сечение проверяйте при подготовке КП
- Заявленное число формующих клетей
- 16 для указанного примера; окончательная оснастка и расстановка клетей определяются предложенной компоновкой
- Различие заявленных скоростей
- 28 м/мин — справочная скорость профилирования, против 12–18 м/мин общей скорости с учётом пробивки; ни одно из значений не является гарантированной производительностью для нового чертежа
- Пробивка и резка
- На странице производителя описаны операции после профилирования, а технологическая схема короче; запросите поклетевой чертёж и последовательность пробного прогона
В описании и таблице нашей производственной базы в Сямыне формулировки по каждому размеру профиля и клетям не совпадают полностью. Не переносите каталожные данные на другое сечение. Ознакомьтесь со справочными данными HHP-30 нашей производственной базы в Сямыне.
Сравните чертёж с предлагаемой оснасткой
Укажите марку стали, диапазон толщин, ширину рулона, готовые длины, положение отверстий и целевую производительность. Для смешанных заказов шляпного и омега-профиля уточните, какие валки, направляющие, штампы, ножи и настройки меняются, затем сравните первые образцы каждого заказанного профиля. Одна лишь программа в контроллере не доказывает, что физическая переналадка оснастки возможна.
Справочное изображение и предлагаемый станок
Наша производственная база в Сямыне также публикует оригинальную фотографию HHP-30 в цеху. На ней показан станок на нашей производственной базе в Сямыне; это не фотография конкретной линии из коммерческого предложения Halcyon. Запросите датированные фото или видео выбранной линии, а также компоновку и промаркированные образцы профиля для фактического предложения.
Проверяйте реальную производительность, а не только каталожную скорость линии
- Согласуйте ревизию чертежа, партию стали, толщину и схему отверстий для испытания.
- Измерьте основание, угол стенки, высоту, полки, отгибы, положение отверстий и длину реза на первых и последующих изделиях.
- Фиксируйте скорость профилирования отдельно от производительности всей линии при заданной схеме пробивки и резки.
- Для предлагаемого второго профиля сохраните промаркированные образцы и зафиксируйте каждую замену оснастки или направляющих и время наладки.
- Проверьте посадку в предполагаемом несущем узле; один лишь образец с верными размерами не доказывает несущую способность или соответствие строительным нормам.
Связанные решения: обзор станков для нестандартных стальных профилей и чек-лист доказательств FAT.
Вопросы, которые нужно решить до КП
Выпускает ли HHP-30 также омега-профили?
Опубликованный пример HHP-30 — это станок для шляпного профиля. Эта страница не подтверждает выпуск омега-профиля; пришлите чертёж омега-профиля для проверки оснастки и получения образцов. Используйте руководство по чертежу и контролю омега-профиля, чтобы определить проверки до КП.
Можно ли взять показатель 28 м/мин нашей производственной базы в Сямыне как целевую производительность?
Нет. Это каталожная справочная скорость профилирования. В том же источнике указан более низкий общий диапазон, зависящий от пробивки; согласуйте пробный прогон всей линии с замером для вашего профиля и схемы отверстий.
Что должно быть указано в коммерческом предложении?
Точная модель или нестандартная конфигурация; утверждённые чертежи; материал; объём поставки по оснастке, пробивке, резке и выгрузке; материал для пробного прогона; метод отбора образцов; исключения и ответственность за приёмку.
Источник и проверка: страница продукта HHP-30, проверена 24 сентября 2026 г.; методика обзора для покупателей Halcyon Machinery, обновлена 24 сентября 2026 г. Не заявляются ни установки у клиентов, ни универсальная возможность выпуска омега-профилей, ни гарантированная скорость.
Пришлите чертёж шляпного или омега-профиля для проверки оснастки
Мы попросим команду нашего завода определить конфигурацию и подтверждающие данные для вашего фактического сечения, прежде чем подтвердить объём поставки.
- Сечение с размерами и область применения
- Марка стали, покрытие и диапазон толщин
- Схема пробивки и длины резки
- Набор профилей и целевая производительность за смену
- Параметры электросети в стране назначения