
Обработка длинных деталей
Рабочая длина позволяет изготавливать длинные доборные элементы, планки и другие листовые детали.
Для чертежей стальных дверных коробок сравните полные маршруты профилирования и гибки; перед выбором проверьте этот гибочный станок на физическом образце.
Наша производственная база в Сямыне публикует HFB-6500 как гидравлический листогибочный станок с ЧПУ для гибки и фальцовки листового металла. Сопоставьте предлагаемую оснастку, материал, последовательность гибов и пробные образцы с чертежом Вашей детали. Если Вам нужен классический листогибочный пресс, уточните у поставщика механизм гибки и оснастку, прежде чем считать эту модель равнозначной.
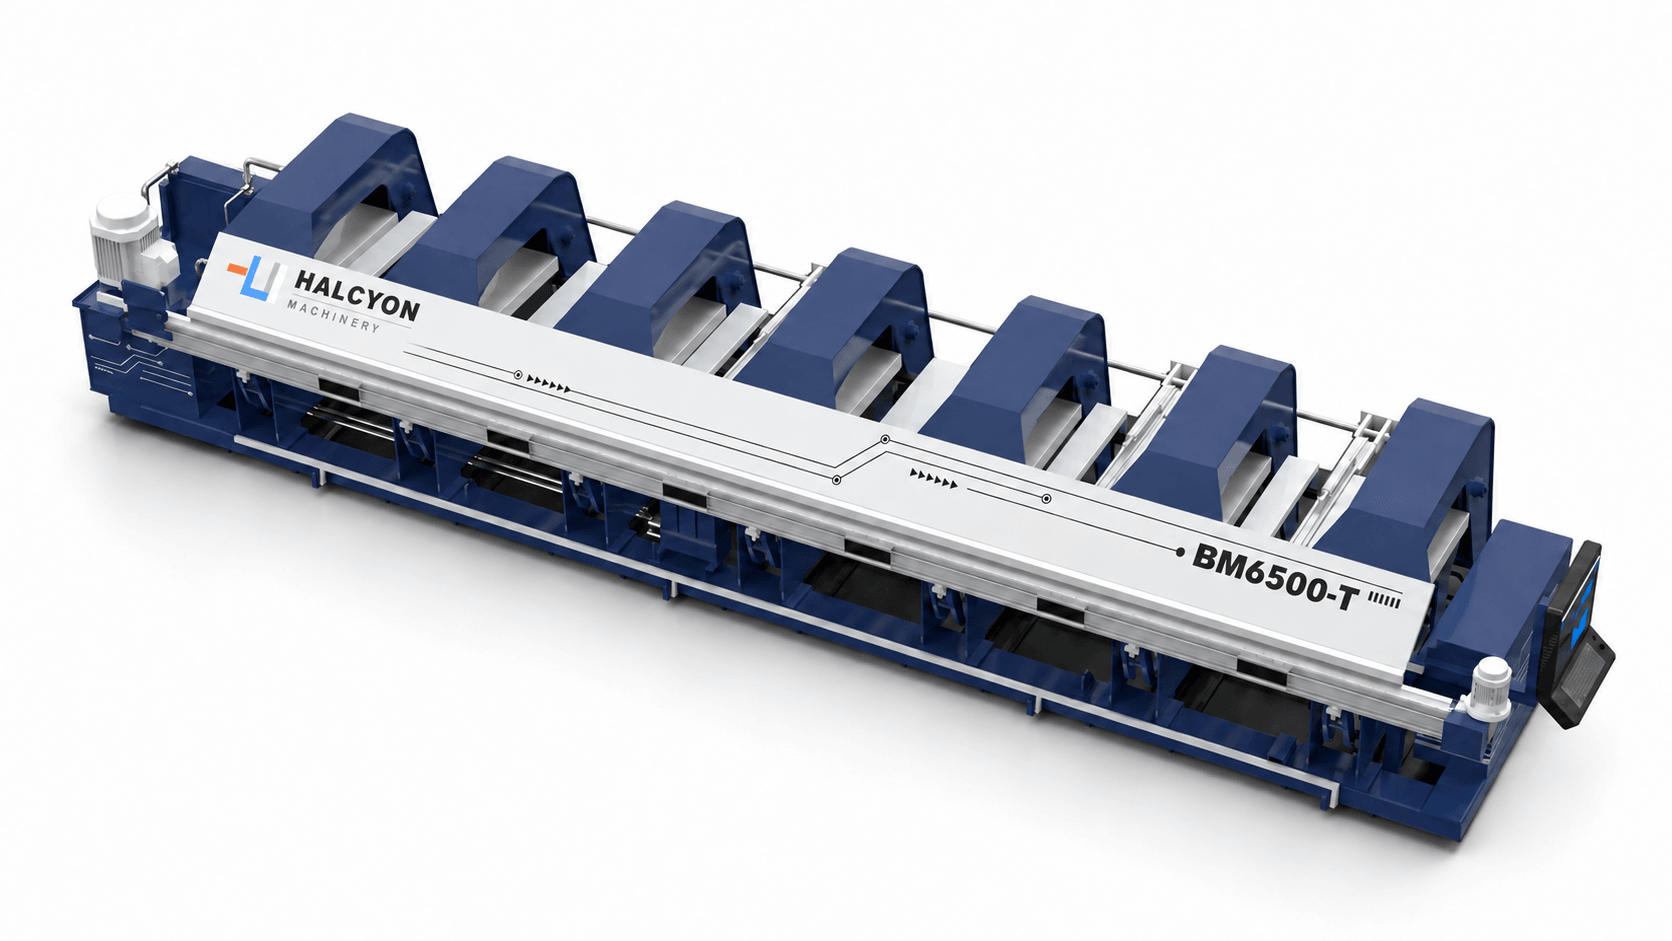
Визуализация модели производственной базы, а не хронометрированные приёмочные испытания и не подтверждение станка, предлагаемого для Вашего чертежа. Запросите у нас демонстрационное видео, актуальные фотографии текущей сборки, подписанную конфигурацию и план пробной партии.
Проектирование начинается с детали, материала, допусков, операций, производственных данных и требуемой производительности.
Рабочая длина позволяет изготавливать длинные доборные элементы, планки и другие листовые детали.
Серво-позиционирование и сохранённые программы сокращают повторные ручные замеры.
Заявленная конфигурация HFB-6500 сочетает операции продольной резки и гибки.
Оснастка и усилие подбираются для стали, нержавеющей стали или алюминия.
Приведённые ниже значения разделяют подтверждённую информацию об изделии и инженерные данные, зависящие от проекта.
Источник и охват: приведённые выше эталонные значения HFB-6500 взяты из опубликованного листа данных модели HFB-6500 нашей производственной базы в Сямыне (проверено 27 сентября 2026 г.). Значение около 48 м/мин — это скорость узла продольной резки, а не количество готовых изогнутых деталей в минуту. Эти значения описывают эталонную модель производственной базы; они не являются гарантированными для другой конфигурации. Мощность, оснастка, габариты и производственная приёмка становятся обязательными только после их повторения в подписанном техническом соглашении по Вашему проекту.
Предложение определяет каждую позицию, интерфейс, производственные допущения и контрольные точки приёмки.
Запросите актуальную компоновку станка, перечень компонентов, образец детали и план испытаний для точного коммерческого предложения.
Опции предлагаются только тогда, когда они соответствуют утверждённому производственному процессу.
Длина станка и схема опор подбираются под самую длинную готовую деталь.
Количество цилиндров, оснастка и управление подбираются под материал и толщину.
Встроенный дисковый нож для продольной резки и система позиционирования при необходимости.
Сохранённые программы гибки и графический ввод производственных данных.
Передние и задние опоры для длинных или гибких деталей.
Напряжение страны назначения, ограждения и применимые электротехнические требования указываются в предложении.
Эталон производственной базы HFB-6500 называет областями применения длинные листовые доборные элементы, планки и архитектурные детали. Подтвердите фактический чертёж детали, зазоры оснастки и последовательность гибов пробной партией на предлагаемой сборке.
Сравнивайте предлагаемый станок на целой детали, а не на отдельном гибе. Используйте одну и ту же редакцию чертежа и один и тот же материал для каждого предложения и запросите непрерывную демонстрацию от плоской заготовки до готовой детали. Фиксируйте любое ручное перепозиционирование и отделяйте время продольной резки от времени гибки.
| Вопрос при закупке | Какие подтверждения запросить для предлагаемой сборки | Как сравнить результат |
|---|---|---|
| Подойдут ли оснастка и станок для каждого гиба? | Пронумерованная последовательность гибов, чертёж оснастки и виды детали на каждой операции, включая уже сформированные полки. | Проверьте прижим, зев и зазоры оснастки на протяжении всей последовательности. Максимальная рабочая длина или угол не доказывают наличие зазоров для Вашего сечения. |
| Можно ли сформировать нужный материал? | Марка, толщина, покрытие и идентификация партии пробного материала с привязкой к чертежу детали. | Сравните измеренные углы после снятия нагрузки и осмотрите поверхности гибов. Не переносите заявленную мощность для одного материала на другую марку или покрытие без соответствующих испытаний. |
| Равномерно ли поддерживаются длинные детали? | Схема загрузки, опор и выгрузки, показанная в ходе испытаний; размеры, снятые в согласованных точках по длине готовой детали. | Оцените разброс углов и полок по длине детали относительно допусков чертежа, включая обращение с деталью и перепозиционирование. |
| Какова реальная производительность? | В протокол включаются затраченное время, число принятых деталей, операторы, загрузка, перепозиционирование, выгрузка и контроль. | Берите число принятых готовых деталей за зафиксированный интервал. Заявленная скорость продольной резки не является производительностью по готовым изогнутым деталям. |
| Что меняется между семействами деталей? | Пробная переналадка между согласованными чертежами с показом выбора программы, регулировок оснастки и проверок первой детали. | Сравните полную процедуру переналадки и любое исключённое время наладки; не предполагайте автоматическую совместимость только по сохранённым программам. |
| Что входит в коммерческое предложение? | Подписанная конфигурация, охватывающая оснастку, опоры, продольную резку при необходимости, ограждения, электропитание, обучение и явные исключения. | Храните указанную модель и редакцию вместе с протоколом испытаний. Отделяйте каталожные эталоны производственной базы от оборудования и услуг, которые действительно предлагаются. |
Согласуйте измеримые критерии приёмки с нашей заводской командой до испытаний. Это закупочные проверки, а не утверждение, что какая-либо конкретная конфигурация их уже прошла. Пришлите чертёж готовой детали, плоскую заготовку и спецификацию материала для рассмотрения предложения.
Закупочный чек-лист проверен 2 октября 2026 г. Заявленные значения HFB-6500 остаются эталонами производственной базы; результаты для конкретного заказа требуют подтверждений для предлагаемой сборки.
Для возвратных полок и ограниченного доступа инструмента воспользуйтесь руководством по пробной партии: последовательность гибки и зазоры детали, чтобы зафиксировать полный порядок гибов, опоры, перепозиционирование и выгрузку готовой детали.
Пришлите чертёж готовой детали с местами гибов, углами, длинами полок и допусками. Укажите марку материала, толщину, размеры листа и самую длинную готовую деталь.
Не предполагайте равнозначности по URL страницы или слову «гибка». Наша производственная база в Сямыне описывает гидравлический листогибочный станок с ЧПУ для гибки и фальцовки листового металла. Прежде чем сравнивать его с классическим листогибочным прессом, запросите фактический механизм формовки, оснастку и демонстрацию полной последовательности гибов для Вашего чертежа.
Начните с детали и схемы производства. Гибочный станок оценивается по требуемой последовательности гибов и переналадкам; профилегибочная линия оценивается по повторяющемуся профилю, рулонной подаче и встроенным операциям. Прежде чем выбирать любой из вариантов, запросите пробную партию по Вашему чертежу.
Запросите предлагаемую рабочую длину, оснастку и последовательность гибки, подачу материала, объём электрической части и исключения. Согласуйте материал образцов, измеряемые размеры и протокол приёмки для предлагаемой сборки; не выводите гарантированную производительность из названия модели.
Мы проверим последовательность гибов, материал и длину детали, а затем подтвердим объём поставки предлагаемого станка и подходящую пробную партию.