
Автор: Halcyon Machinery · Опубликовано · Обновлено
Предварительная пробивка или пробивка после профилирования? Решение зависит от расстояния от отверстия до гиба, доступа для штампа, скорости линии и измерений первых образцов. Пришлите схему отверстий на проверку.
Прямой ответ покупателю
Правильное место пробивки определяется чертежом готового профиля, а не названием станка в каталоге. Отверстие, пробитое в плоской ленте, может изменить форму или положение, когда соседний участок металла загибается. Отверстие, пробитое после профилирования, избегает этого этапа формовки, но в готовом сечении должно оставаться достаточно места для пуансона, матрицы и удаления отхода. Передайте команде нашего завода чертёж и пробный материал, а последовательность утверждайте только после измерения промаркированных первых и повторных деталей. Это общие соображения по проектированию, а не доказательство того, что конкретная линия, поставленная Halcyon, выдерживает какой-либо допуск.
Что влияет на выбор?
При предварительной пробивке пресс работает с плоской лентой перед формующими клетями. Так проще добраться до отверстия в стенке или полке. Но это также означает, что отверстие проходит через весь процесс профилирования. Рекомендации по прикладному инжинирингу Samco предупреждают, что отверстия рядом с гибами могут вытягиваться или иначе деформироваться; точный результат зависит от сечения, материала и оснастки. Не стоит считать, что любое отверстие при пробивке до профилирования — ошибка: попросите проверить готовый профиль.
При пробивке после профилирования отверстие выполняется уже в отформованном сечении. Этот вариант может быть предпочтительнее, когда гиб исказил бы отверстие, — при условии, что пуансон и матрица физически достают до нужной грани, деталь можно поддержать, а высечку — удалить. Отформованная полка, отгибка или замкнутый контур могут затруднить такой доступ. Ни один из вариантов сам по себе не доказывает точность положения отверстий или производительность.
| Вопрос при закупке | Если пробивка до профилирования | Если пробивка после профилирования |
|---|---|---|
| Где расположено отверстие на чертеже? | Сравните базу на плоской ленте с базой на готовом сечении. | Проверьте доступ пуансона и матрицы к готовой стенке или полке. |
| Находится ли отверстие рядом с гибом или отгибкой? | Пробные детали должны показать, меняются ли форма и положение при профилировании. | Проверьте, остаётся ли в отформованной геометрии место для опоры детали и пробивки отверстия. |
| Как будет подтверждена повторяемость? | Измерьте первые и последующие детали после прохождения всей линии. | Измерьте первые и последующие детали после прохождения всей линии. |
| Что входит в коммерческое предложение? | Перечислите пресс, оснастку, систему управления, удаление отходов и этапы переналадки. | Перечислите пресс, штампы, опоры, систему управления, удаление отходов и ограничения по доступу. |
Что должно входить в предложение по системе предварительной пробивки?
Ответ покупателю: сравнивайте весь узел сопряжения пресса и профилегибочного станка, а не только название пресса. Попросите поставщика указать разматыватель и подачу, позиционирование ленты, пресс и штампы, синхронизацию управления с линией профилирования, удаление отходов и способ переналадки для каждой утверждённой схемы отверстий. Точная компоновка зависит от материала, чертежа детали и существующей или предлагаемой линии; ни один из этих пунктов не является общим утверждением о станках Halcyon.
На испытании в присутствии покупателя промаркируйте рулон и ревизию чертежа, прогоните каждую указанную в предложении схему отверстий через полный цикл профилирования и отрезки, затем измерьте первые и последующие готовые детали. Зафиксируйте размер и положение отверстий от согласованной базы и отметьте все остановки линии, смены инструмента и проблемы с отходами. Демонстрация одного пресса не подтверждает ни качество готового профиля, ни работу интегрированного производственного цикла. Samco Machinery описывает пробивку на входе как один из элементов полной линии профилирования в своих рекомендациях по интеграции оборудования; их примеры не являются характеристиками оборудования Halcyon.
Как входная часть линии с рулоном должна согласовываться с прессом предварительной пробивки?
Прямой ответ покупателю: запросите предлагаемую схему прохождения ленты и письменное описание того, как согласуются подача, пробивка и профилирование. Если пресс работает в шаговом режиме, а профилегибочный стан движется непрерывно, уточните, как конструкция компенсирует разницу в их движении. Не считайте, что каждое предложение включает петлевую яму, накопитель или непрерывно работающий стан.
- Подготовка ленты: уточните, какой разматыватель и какое правильное или выпрямляющее оборудование входят в предложение и как лента выходит на базу подачи. Спросите, какое состояние входящего материала будет представлено на испытании.
- Движение и управление: уточните опорную точку подачи, последовательность работы пресса, наличие буферного устройства и интерфейсы остановки/перезапуска с профилегибочным станом. Попросите продемонстрировать указанные в предложении схемы отверстий в обычном режиме работы и после плановой остановки.
- Приёмка всей линии: проверьте положение отверстий на готовых деталях и зафиксируйте количество принятых деталей, остановки и фактическое время работы. Частота ходов пресса или скорость профилирования сами по себе не определяют выпуск готовых деталей.
Обзор ARKU по подготовке рулона и предварительной пробивке показывает, что подготовка ленты, подача, управление и пробивка могут образовывать единую входную систему. Приведённые там компоновки и данные о смене рулона относятся к собственной продукции ARKU и не являются характеристиками Halcyon. Используйте пустой бланк испытаний, чтобы зафиксировать согласованную конфигурацию и результаты измерений.
Пришлите эти пять исходных данных до сравнения предложений
- Чертёж профиля с контролем ревизий, базой, размерами отверстий или пазов, координатами и точками контроля.
- Марку стали, покрытие и диапазон толщин, на которых будет работать линия. Испытание на другом материале не является равноценным доказательством для приёмки.
- Схему пробивки для каждого сечения и длины, включая отверстия рядом с гибами и любые левые/правые исполнения.
- Целевую производительность при заданном материале и длине реза. Любые заявления о скорости считайте условиями конкретного поставщика, пока они не проверены.
- Назначение детали и данные о сопрягаемых элементах — например, узел крепления C/Z-прогона или схему крепления стоечного и направляющего профиля, — чтобы проверить пробитые отверстия в реальном применении.
Проведите проверку «чертёж — образец»
До заводской приёмки согласуйте точную конфигурацию линии, ревизию чертежа, идентификацию рулона и методику измерений. Сохраните первые детали заданных профилей, затем отберите последующие детали после выхода на стабильный режим. Зафиксируйте размер, форму и положение отверстий от одной и той же базы чертежа, а также заусенцы и состояние кромки, где это важно. Если в предложение входят C- и Z-профили, разные толщины или схемы отверстий, испытывайте эти изменения отдельно, а не считайте один образец доказательством для всего диапазона. Сфотографируйте промаркированные образцы и храните протокол измерений вместе с предложением.
Для сопоставимого испытания у поставщика Halcyon подготовила пустой бланк испытаний покупателя для пробивки до/после профилирования с полями для ревизии чертежа, идентификации материала, предлагаемой последовательности пробивки, измерений отверстий на первых и последующих деталях, отклонений и подписи. В этом же бланке теперь фиксируются ревизия предложенной линии, длина реза, программа отверстий, фактическое время работы, принятые и отбракованные детали, а также наблюдения при остановке/перезапуске. Рассчитайте фактическое число принятых деталей в минуту по количеству принятых деталей и фактическим минутам работы, включая остановки в согласованный период испытания; сравнивайте предложения только при равноценных условиях по материалу, длине и схеме отверстий. Этот пустой бланк не содержит выдуманных показаний станка или результатов приёмки.
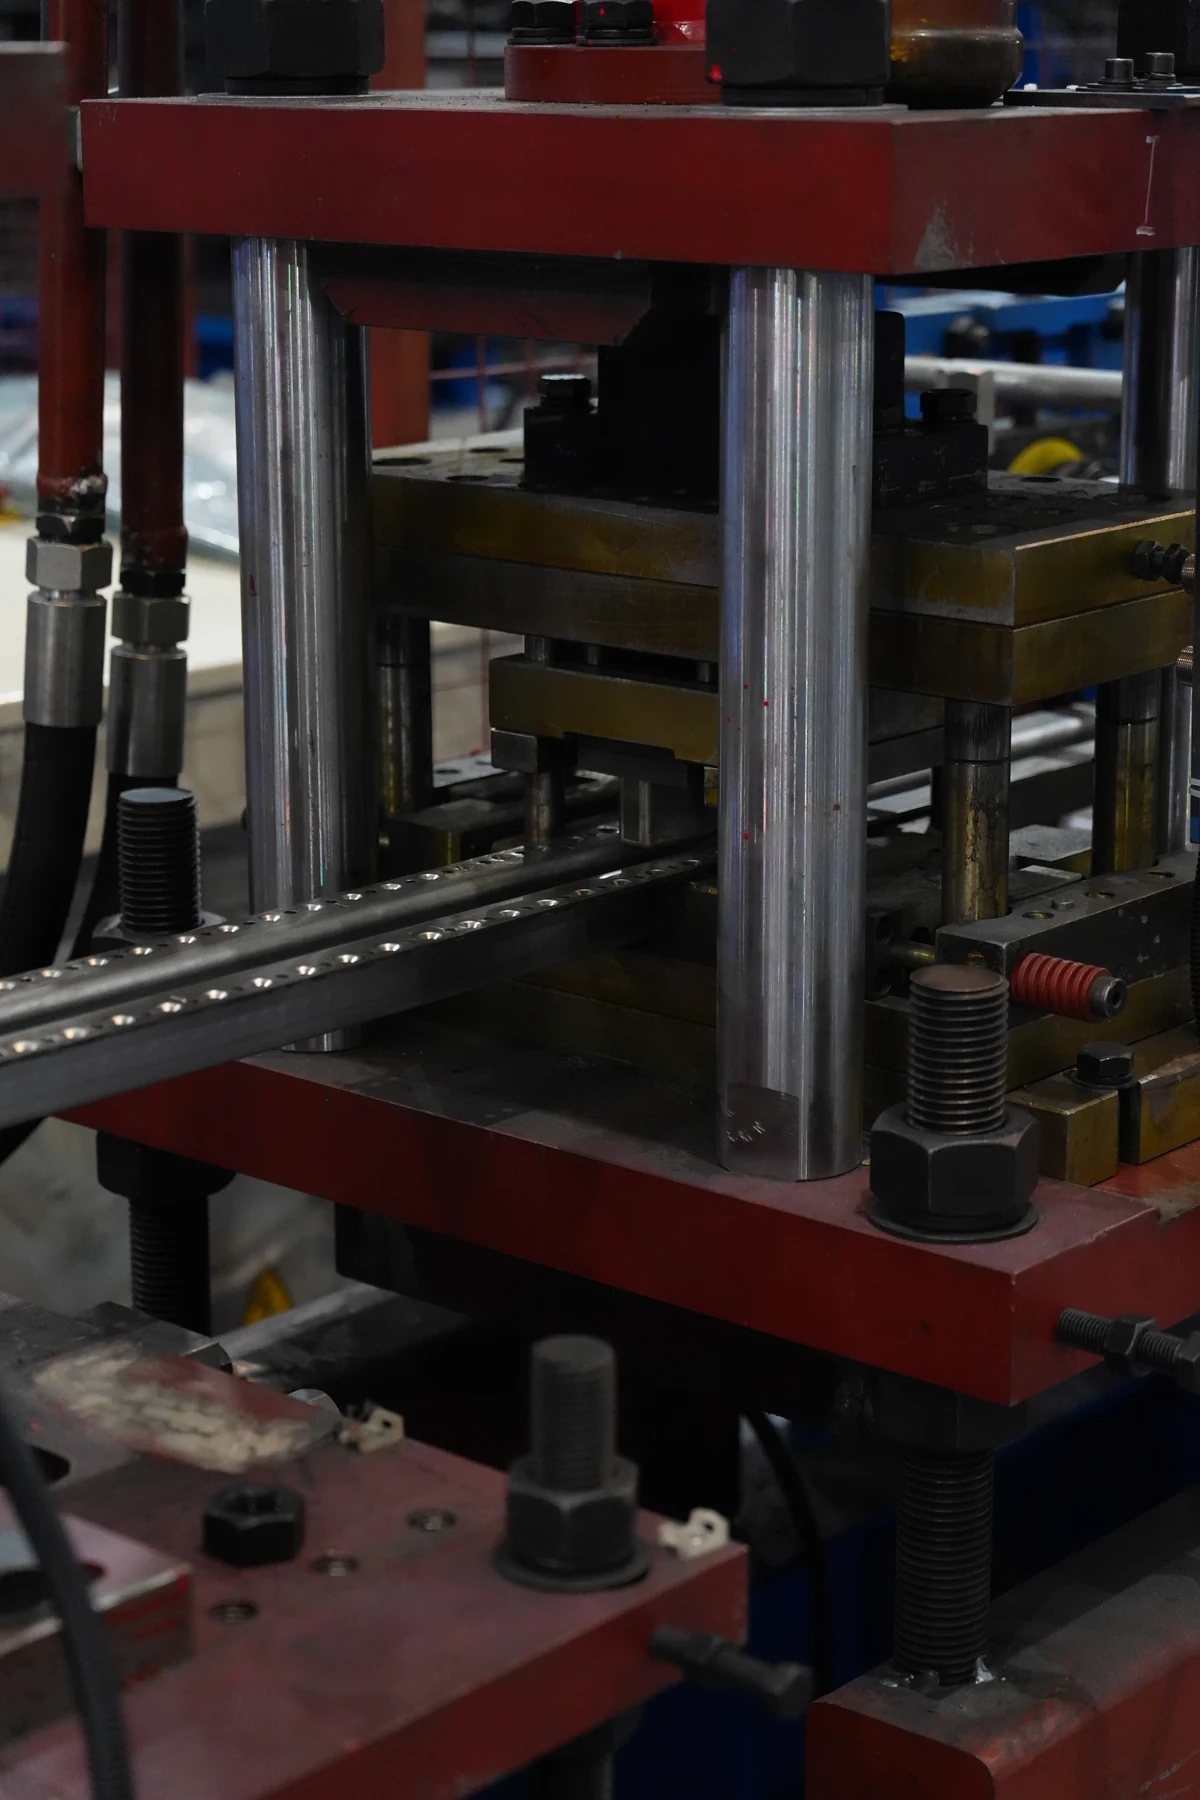
На прилагаемом фото с производства показаны пресс-станция и перфорированный профиль. Это не запись данного испытания, не предложение по конкретному станку и не доказательство того, какая последовательность пробивки использовалась.
Вопросы покупателя
Гарантирует ли узел предварительной пробивки точные отверстия после профилирования? Нет. Готовую деталь нужно измерить по утверждённому чертежу, особенно в зонах гибов и изменений геометрии профиля.
Всегда ли пробивка после профилирования лучше для отверстия рядом с гибом? Нет. Это вариант, который стоит рассмотреть, но готовый профиль должен обеспечивать доступ инструмента и опору. Попросите предлагаемого производителя показать компоновку штампа и результат испытания.
Может ли один станок охватить все схемы отверстий для стоечных, направляющих, C- и Z-профилей? Не делайте такого вывода по общему названию станка. Сравните каждое утверждённое сечение, схему отверстий, комплект оснастки и испытание переналадки вместе с командой нашего завода.
Источники, рамки и следующий шаг
Изложенные выше соображения о порядке операций основаны на опубликованных рекомендациях Samco Machinery по прикладному инжинирингу и её обзоре интеграции оборудования; в качестве примера конфигурации поставщика приведено опубликованное описание C/Z-линии с предварительной пробивкой компании Metform. Эти источники описывают собственные инженерные решения и продукцию; они не подтверждают станки, предлагаемые Halcyon. Halcyon Machinery выполняет разработку спецификации и поставку напрямую с нашей производственной базы в Сямыне; на этой странице не заявляется никаких испытанных характеристик.
Чтобы сравнить предлагаемую линию, изучите состав пробивного оборудования, вопросы по конфигурации C/Z-линии, оборудование для стоечного и направляющего профиля и методику приёмки образца профиля. Пришлите чертёж и схему пробивки для проверки под конкретного поставщика.
Технические источники для изучения
- Samco Machinery: покупка профилегибочного станка и расположение отверстий
- Samco Machinery: пробивка на входе и интеграция пробивки после профилирования
- Metform: пример C/Z-линии с предварительной пробивкой
Эти источники описывают общие инженерные решения и оборудование других поставщиков. Они не сертифицируют линии Halcyon и результаты испытаний.