
عُدد درفلة مطابقة للمقطع
تُصمَّم عُدد الدرفلة والموجّهات والدعامات وفق المقطع العرضي المعتمد ورتبة المادة.
إنتاج مرن لمدادات C وZ للمباني الصناعية والمستودعات ومشاريع الهياكل الفولاذية. يتم تأكيد عُدد الدرفلة النهائية والمخطط العام والإنتاج المضمون بعد مراجعة رسم المقطع وهدف الإنتاج الخاص بك.
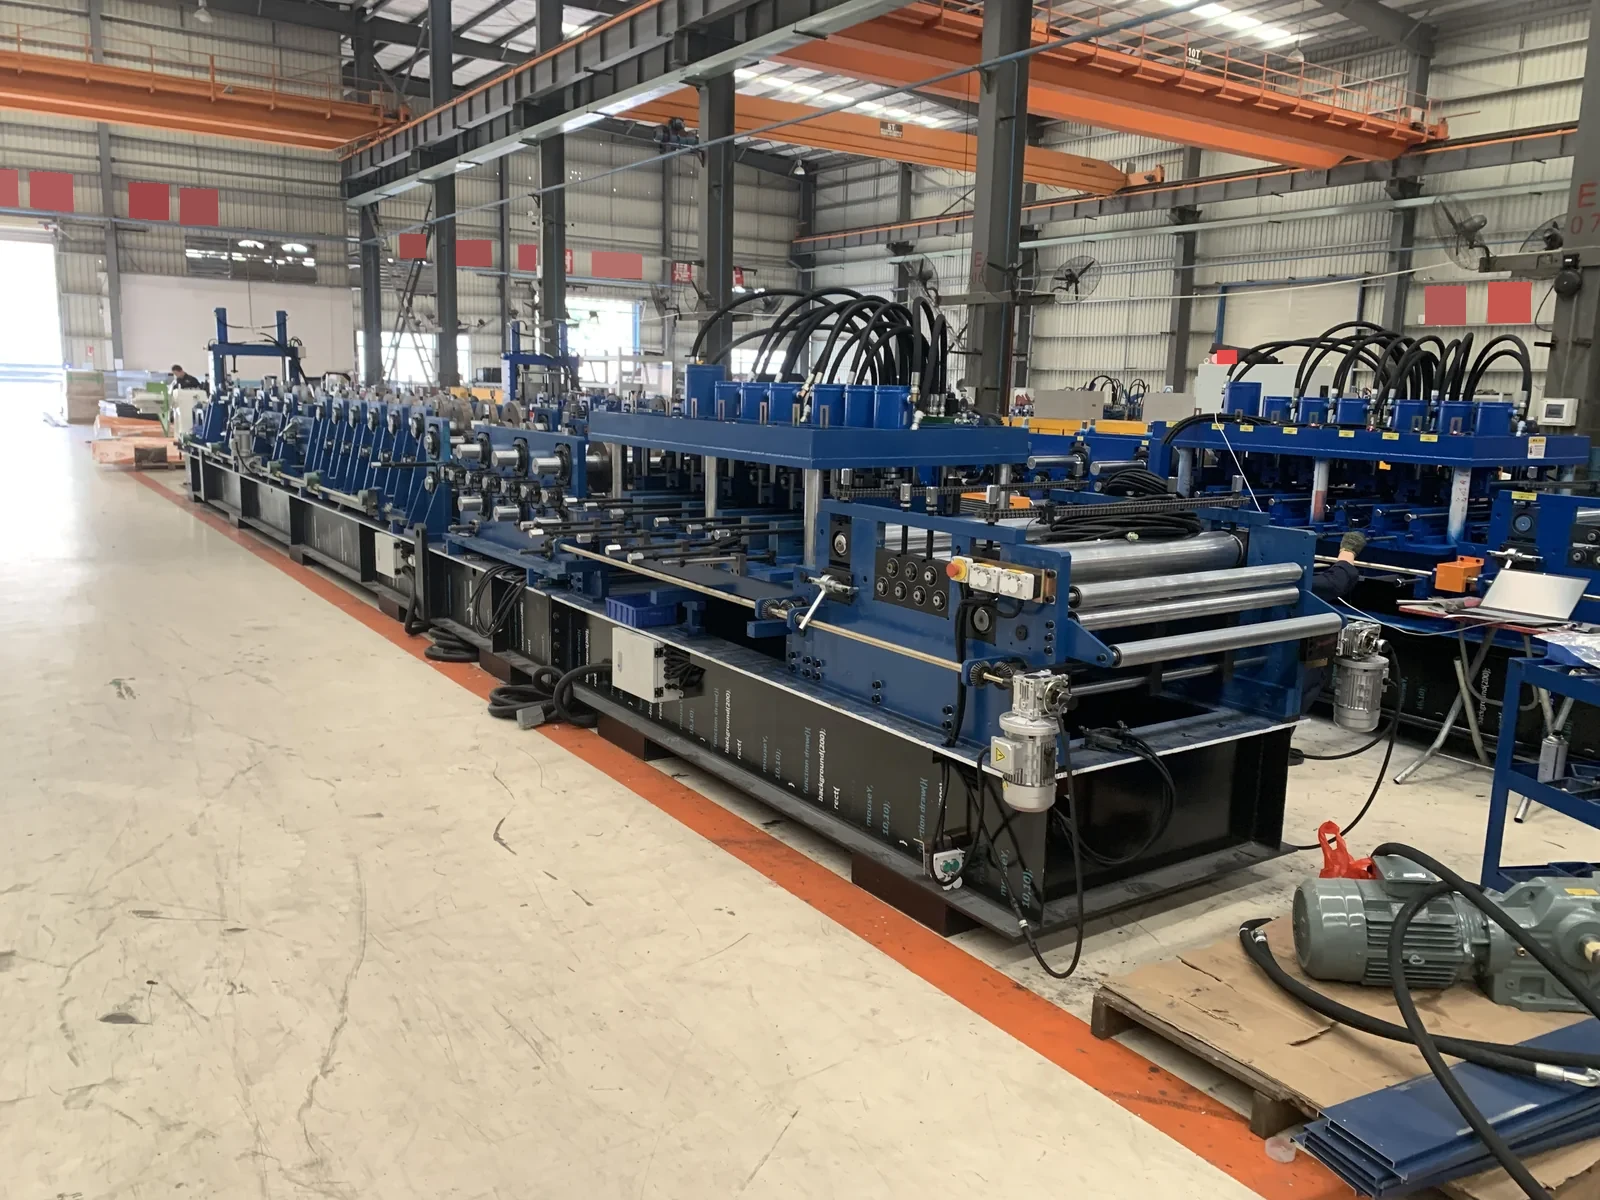
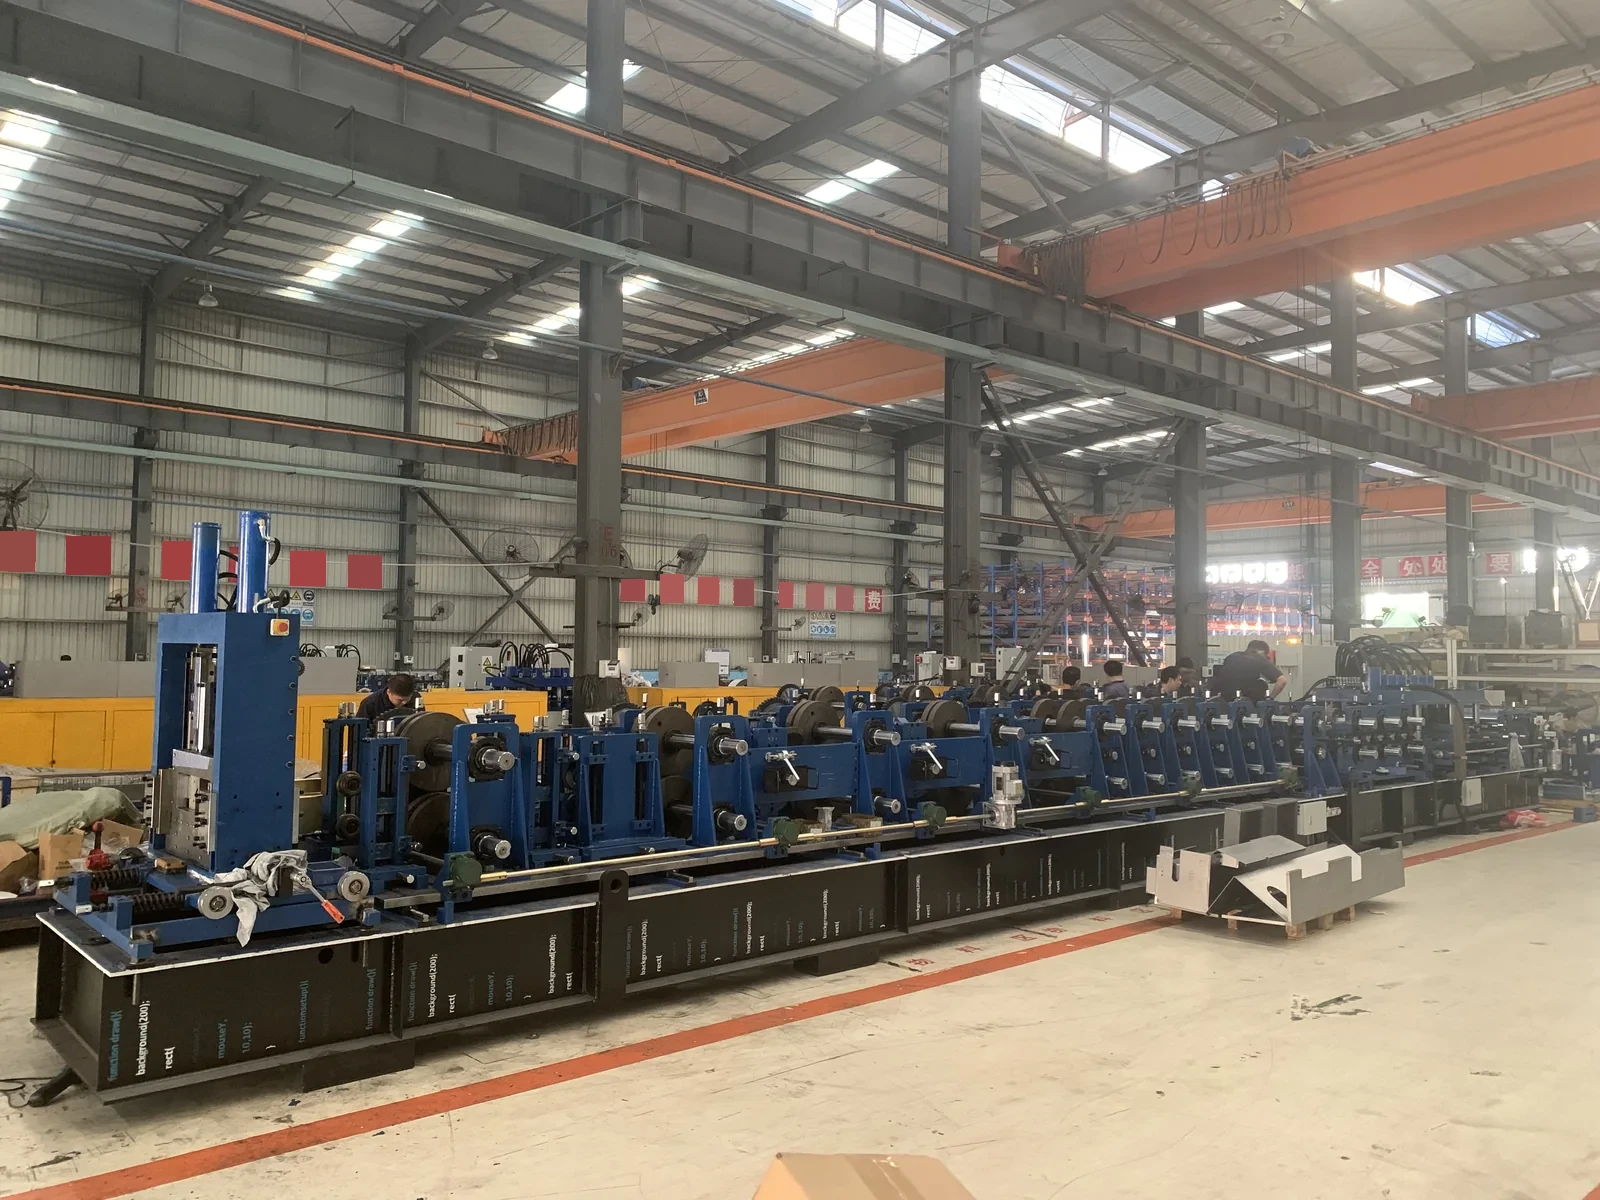
صورة مرجعية من المصنع. تغطي المقارنة أدناه تكوينات منفصلة، وليست ماكينة واحدة تجمع كل القدرات المذكورة.
إجابة سريعةماكينة Halcyon الأوتوماتيكية لتشكيل المدادات C/Z تنتج مدادات C وZ لأسقف وجدران المباني الفولاذية من لفائف الصلب المجلفن أو الأسود. تتوفر بتكوينات HCZ-S20 وHCZ-300L وHCZ-350A وHCZ-400A وفق رسم المقطع لديك. مدة التسليم: 30–60 يومًا للماكينات القياسية و60–120 يومًا للخطوط الأوتوماتيكية، FOB شيامن، الصين. تُصنَّع في مصنعنا في شيامن · أكثر من 35 عامًا.
39,000–62,000 دولار أمريكي (قياسي) · 72,000–143,000 دولار أمريكي (متميز)، FOB الصين
يقابل المستوى القياسي أول تهيئتين (مقطع واحد، ومتعدد المقاطع / تغيير سريع)، ويقابل المستوى المتميز الخطوط الأوتوماتيكية بالكامل.
يعتمد السعر النهائي على المقطع والسماكة والسرعة والتثقيب ومستوى الأتمتة. لا يشمل الشحن ورسوم الاستيراد والتركيب. أرسل رسم المقطع لتحصل على عرض سعر خلال 24 ساعة. تُسعَّر إعدادات أمريكا الشمالية (480 فولت/60 هرتز، UL والمتطلبات المحلية) بشكل منفصل.
تُسعَّر خطوط الإنتاج الكاملة الكبيرة (مثل خطوط عوارض شاسيه الشاحنات أو خطوط حوامل الكابلات الكاملة) حسب المشروع، وعادةً ما تتجاوز 150,000 دولار أمريكي.
نصنع كل ماكينة في مصنعنا في شيامن — أكثر من 35 عامًا من الخبرة في التشكيل بالدرفلة.
| الطرازات في هذه الصفحة | HCZ-S20, HCZ-300L, HCZ-350A, HCZ-400A |
|---|---|
| مدة التسليم | الماكينات القياسية 30–60 يومًا؛ الخطوط الآلية والثقيلة 60–120 يومًا (تُؤكَّد في عرض السعر). |
| الضمان | 12 شهرًا على الماكينة، ودعم فني مدى الحياة عبر الفيديو والتوجيه عن بُعد؛ قطع الاستهلاك غير مشمولة. |
| الدفع | 30% دفعة مقدمة؛ و70% قبل الشحن بعد موافقتك على فيديو التشغيل التجريبي. |
| مكان التصنيع | تُصنَّع في مصنعنا في شيامن · أكثر من 35 عامًا من الخبرة في التشكيل بالدرفلة. |
| كيف تحصل على عرض سعر | أرسل رسم المقطع أو صورته؛ نرد خلال 24 ساعة بالتكوين والسعر. |
مقاطع توضيحية. تُجهَّز ماكينتك حسب رسم المقطع الخاص بك.
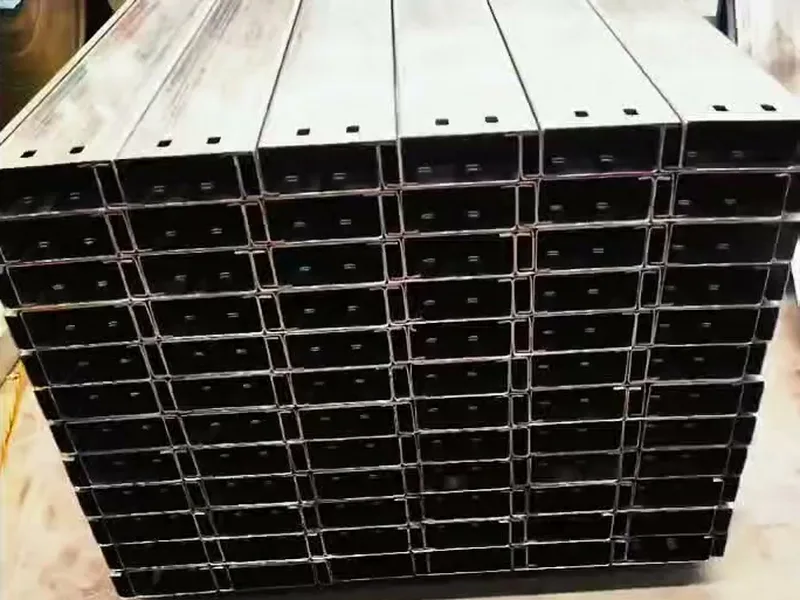 صورة من المصنع
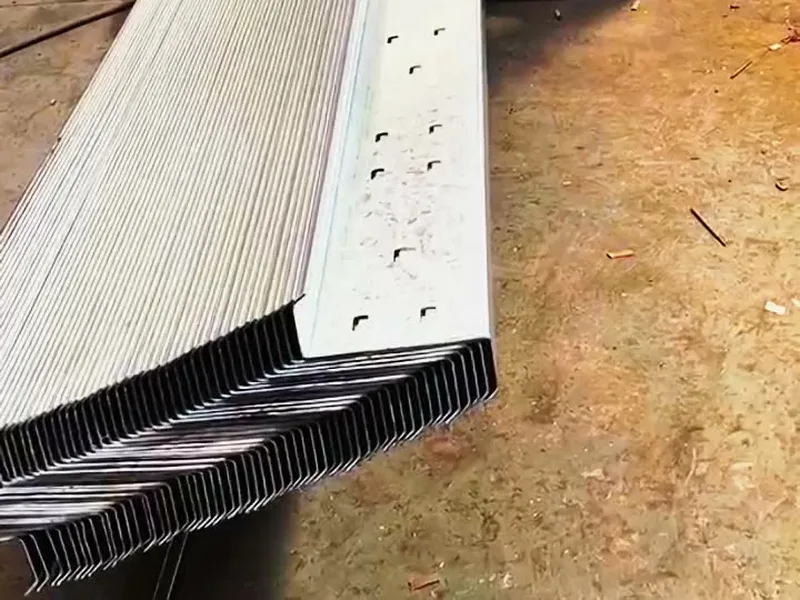 صورة من المصنع
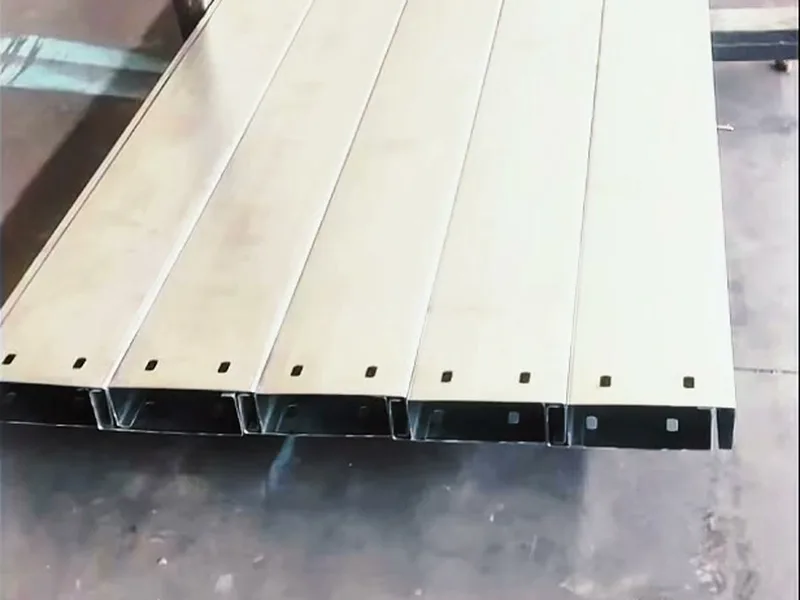 صورة من المصنع
أرسل رسم المقطع أو صورته. نرد خلال 24 ساعة بالتكوين والسعر.
ماكينة مدادات CZ، وتُسمّى أيضاً ماكينة درفلة مدادات C وZ، هي خط تشكيل لمقاطع C وZ يُختار وفق مقاطع C وZ المعتمدة لدى المشتري. ولا يحدد أي من الاسمين عُدد الدرفلة الموردة ولا يثبت دورة تغيير المقاس. للتركيب في الولايات المتحدة أو أستراليا أو أوروبا، قدّم رسومات مقاطع C وZ نفسها بأبعادها الكاملة وبوحدات قياس واضحة، مع رتبة الفولاذ ونطاق السماكة ومخطط التثقيب والإنتاج المستهدف ومصدر الكهرباء في بلد التركيب. يؤكد مهندسو مصنعنا في شيامن في عرض السعر المكتوب المقاطع والتكوين الكهربائي الذي يدعمه الخط المعروض.
إذا كان القرار يتوقف على تراكب مقطع Z بدلاً من مجموعة طرازات C وZ كاملة، فاستخدم قائمة تحقق تراكب مدادات Z واختبار الثقوب لتحديد أدلة العينات أولاً.
تبدأ الهندسة من القطعة والمادة والتفاوتات والعمليات وبيانات الإنتاج والإنتاج المطلوب.
تُصمَّم عُدد الدرفلة والموجّهات والدعامات وفق المقطع العرضي المعتمد ورتبة المادة.
يُرتَّب التثقيب والترقيم والقص والتفريغ وفق تسلسل الإنتاج المطلوب.
تدير وصفات وحدة PLC مقاس المقطع ونمط الثقوب والطول النهائي وكمية الدفعة.
حدِّد لفافة الاختبار ورسومات العينات والقياسات المطلوبة قبل الشحن؛ واطلب السجلات الناتجة للتكوين المعروض.
قارن بين أربعة تكوينات حسب أبعاد المقطع ورتبة الفولاذ والسماكة ونمط الثقوب. راجع كل طراز على حدة؛ إذ لا يمكن جمع أكبر القيم الواردة في هذه المقارنة في مواصفة واحدة.
قاعدة البيانات المرجعية: لا يعني النطاق الممتد عبر عدة ماكينات أنه يمكن الجمع بين كل عرض وسماكة ورتبة فولاذ. الرسم ومواصفات اللفافة هما ما يحدد الماكينة النهائية.
تلخص المقارنة أدناه المواصفات الفنية المقدمة لكل تكوين مسمّى. رقم السرعة العالية هو المرجع لخط التشكيل؛ أما الإنتاج مع التثقيب فيعتمد على عدد الثقوب والمسافات بينها.
| التكوين | نطاق جذع C / Z | السماكة | السرعة المرجعية | المحرك الرئيسي | الأنسب لـ |
|---|---|---|---|---|---|
| HCZ-S20-300 | C/U 75-300 مم Z 120-300 مم | 1.0-3.0 مم | تشكيل بسرعة عالية 30 م/دقيقة الإنتاج مع التثقيب: يُؤكَّد حسب مخطط الثقوب | 22 كيلوواط | إنتاج قياسي أوتوماتيكي لمدادات C وZ، مع ما يصل إلى ثلاثة صفوف تثقيب في التكوين الموثق. |
| HCZ-300L | C 80-300 مم Z 120-300 مم | 1.0-3.0 مم | سرعة عالية 32 م/دقيقة 12-18 م/دقيقة عادةً مع التثقيب | محرك سيرفو | مدادات من Q195 وQ235 وQ355B مع تغيير المقاس الأوتوماتيكي. |
| HCZ-350A | C 80-350 مم Z 120-350 مم | 1.0-3.5 مم | تشكيل بسرعة عالية 36 م/دقيقة الإنتاج مع التثقيب: يُؤكَّد حسب مخطط الثقوب | محرك سيرفو 42 كيلوواط | مدادات أعرض وأثقل، مع خيارات لتكامل بيانات الإنتاج. |
| HCZ-400A | C/U 100-400 مم Z 120-400 مم | 1.5-4.0 مم | تشكيل بسرعة عالية 36 م/دقيقة الإنتاج مع التثقيب: يُؤكَّد حسب مخطط الثقوب | محرك سيرفو 52 كيلوواط | أعمال C وZ الثقيلة ذات الشفة العريضة حتى شفة بعرض 125 مم، رهناً بمراجعة المقطع. |
مصدر المواصفات ونطاقها: مقارنة مجموعة طرازات C وZ المقدمة من الشريك المصنّع، والنشرة الفنية للطراز HCZ-300L، وقد رُوجعتا في 28 سبتمبر 2026. تذكر مقارنة مجموعة الطرازات نطاق 15–22 م/دقيقة كنطاق تخطيطي للسرعة المجمّعة للطرازات الأربعة كلها؛ بينما تذكر نشرة HCZ-300L المنفصلة 12–18 م/دقيقة حسب كمية التثقيب. هذه تقديرات مختلفة على مستوى المستندات، وليست نتائج مقاسة لرسم المشتري. لذلك تبقى سرعة الإنتاج مع التثقيب للطرازات HCZ-S20-300 وHCZ-350A وHCZ-400A بحاجة إلى تأكيد وفق مخطط الثقوب المقترح واختبار الاستلام.
قاعدة الاختيار: يجب مراجعة رتبة الفولاذ وأبعاد الشفة والحافة ونمط التثقيب والطول النهائي معاً. ويتم تأكيد الإنتاج النهائي والقدرة والدقة وعُدد الدرفلة في الاتفاقية الفنية الموقعة.
إذا كان خط C وZ المقترح يتضمن ثقوباً أو فتحات طولية، فقارن موقع محطة التثقيب بالنسبة إلى التشكيل وطريقة قياس القطع النهائية. يسرد دليلنا لاختبار التثقيب قبل التشكيل مقابل التثقيب بعده فحوصات الرسم والتغذية والوصول إلى القوالب وتكرار العينات؛ لكنه لا يغني عن مخطط المحطات الوارد في عرض السعر.
تُظهر صفحة الطراز HCZ-S20 المنشورة لدى الشركة المصنّعة رسماً لمقطع C ورسماً لمقطع Z وصورة لمقاطع مشكَّلة. وهي تساعد على تحديد الأشكال والأبعاد التي يجب إرسالها لطلب عرض السعر؛ لكنها ليست عينات استلام مقاسة لطلب من Halcyon.
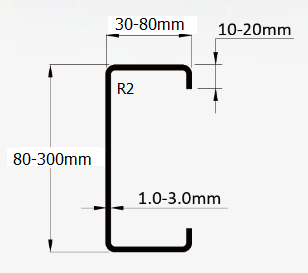
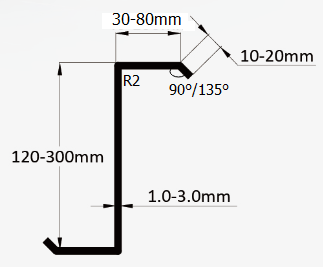
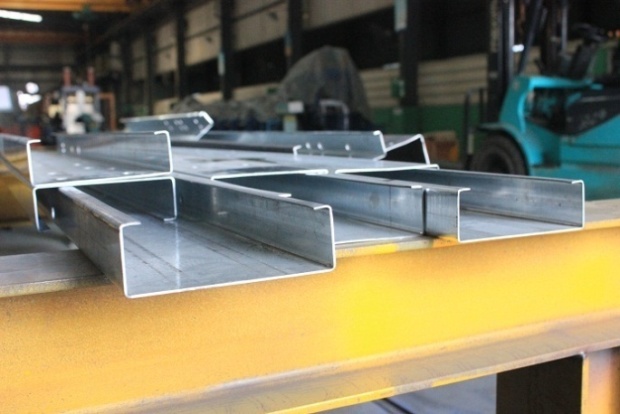
اختلاف في المستندات يجب حسمه: تذكر مقارنة مجموعة الطرازات المنفصلة المستخدمة في الجدول أعلاه أن مقطع C/U للطراز HCZ-S20-300 يبدأ من 75 مم، بينما يبدأ رسم مقطع C المنشور للطراز HCZ-S20 من 80 مم. هذان مرجعان مختلفان. اطلب من المصنع المسمّى أن يؤكد كتابياً الطراز المعروض حالياً، والحد الأدنى لمقاس C، وعُدد الدرفلة المشمولة، وقطع الاختبار لكل من C وZ. صفحة مصدر HCZ-S20.
اطلب مخطط المحطات للتكوين المسمّى. في القص قبل التشكيل يُفصل الشريط قبل الدرفلة؛ وفي القص بعد التشكيل يُقص المقطع المشكَّل. يشرح البديلان أدناه التسلسل، وليسا وضعين قياسيين مضمونين في كل ماكينة.
أكّد في المخطط المقترح الموقع الفعلي للتثقيب، وأي محطة ترقيم، وطريقة القص بالتوقف أو القص الطائر، ونقل القطع المقصوصة. ويحدد عرض السعر المسار المشمول، وما إذا كان المساران متاحين في الماكينة نفسها.
استخدم رسومات C وZ نفسها ومواصفات اللفافة وجدول الثقوب والأطوال النهائية في التشغيل التجريبي. افحص الطول النهائي وشكل الطرف والنتوءات وموقع الثقوب بالنسبة إلى المرجع المتفق عليه وأبعاد المقطع في القطعة الأولى والقطع المتكررة. أدرج التوقفات والهالك ومناولة التفريغ عند تسجيل الإنتاج المقبول. وحدِّد إعداد عُدد الدرفلة والقص بعد كل تغيير مطلوب في المقاس أو بين C وZ.
استخدم قائمة تحقق فحص محطة القص وسجل اختبار تغيير المقاس لمدادات C وZ مع العرض المكتوب من الشريك المسمّى. ولا تُعلَن أي سرعة خاصة بمسار معين أو حد أدنى لطول القص أو توافق شامل للعُدد.
تُظهر هاتان الصورتان المختلفتان من الورشة محطات التشكيل ومخطط الخط. ولا تُظهران تشغيلاً إنتاجياً تجريبياً مكتملاً، ولا تحددان التكوين المعروض، ولا تثبتان نتائج الإنتاج أو الاستلام.
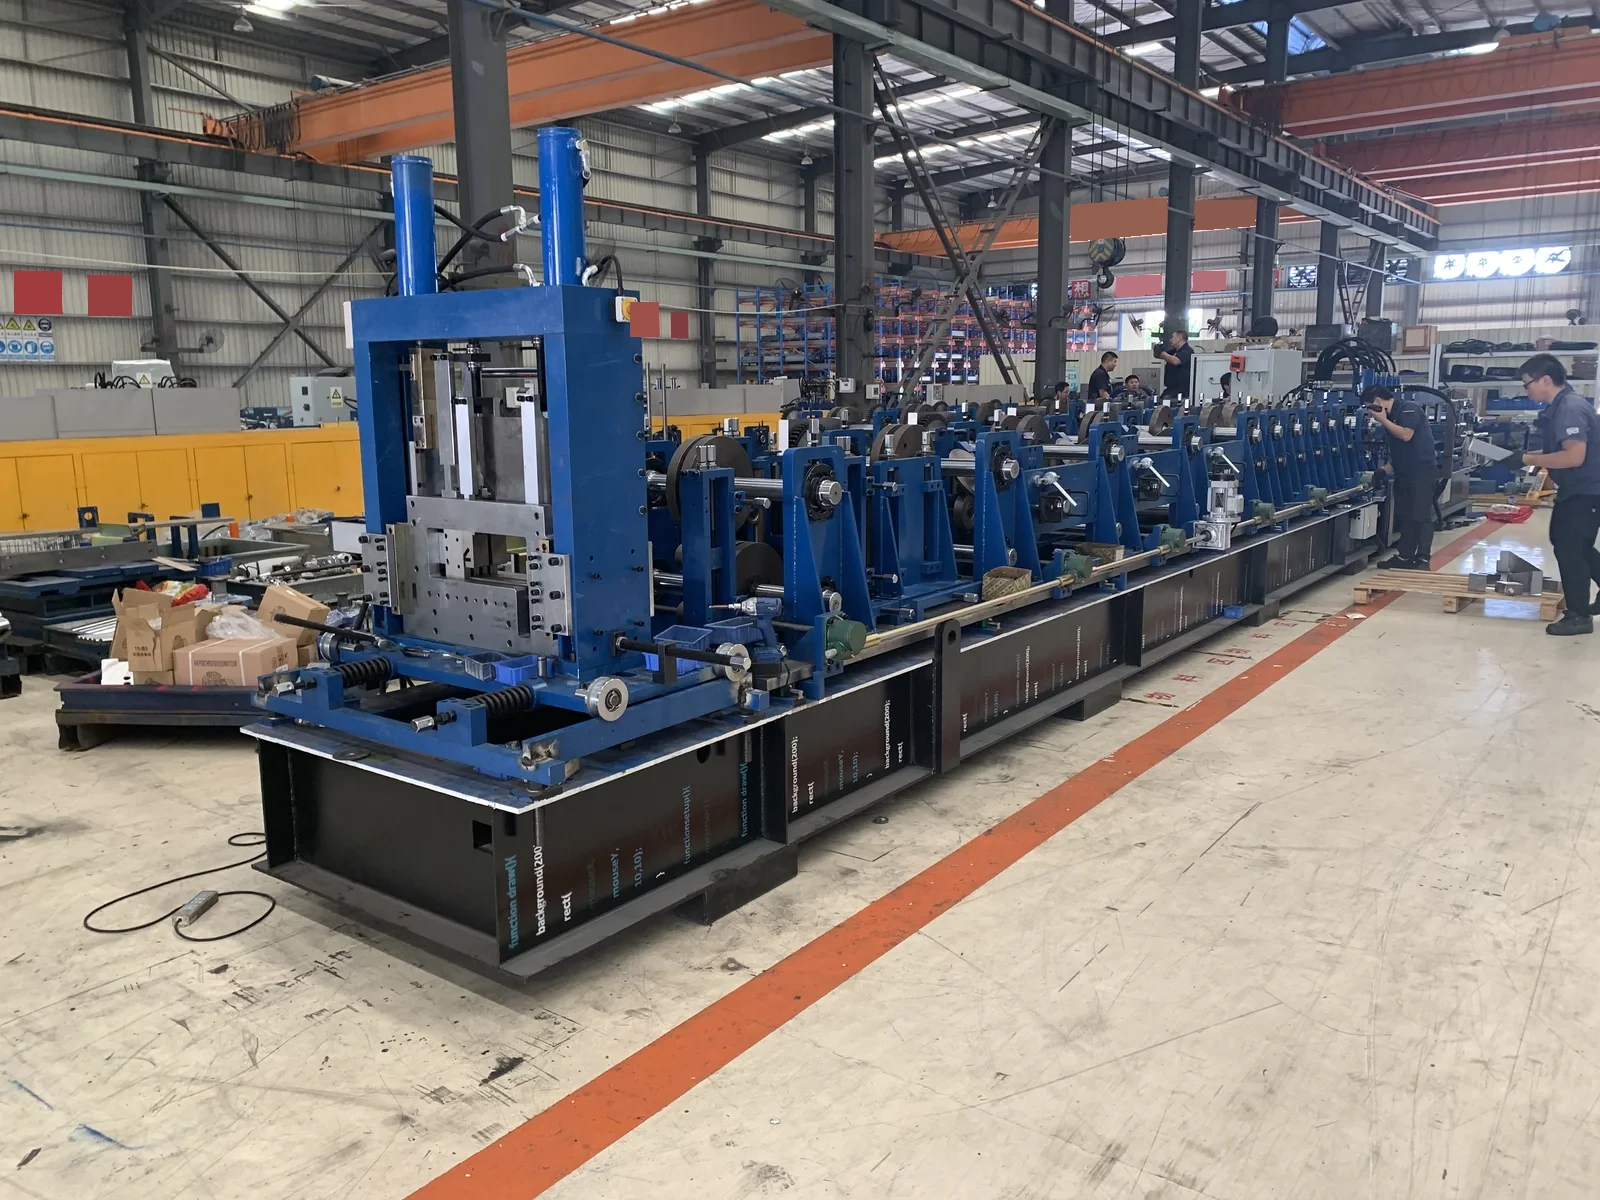
لا تُسعَّر الخيارات إلا إذا كانت متوافقة مع سير عمل الإنتاج المعتمد.
فاكّ لفائف يدوي أو هيدروليكي أو كهربائي يُختار وفق وزن اللفافة المحدد.
تثقيب وترقيم بمحرك سيرفو أو بالتثقيب الهيدروليكي، مرتبان وفق جدول الثقوب المعتمد.
ضبط يدوي أو كهربائي أو عبر الوصفات حسب مجموعة المنتجات.
قص قبل التشكيل أو بعده أو قص طائر، يُختار حسب ثبات المقطع وزمن الدورة.
طاولة خروج أو جهاز تكديس أو تحزيم أو نقل بالروبوت حسب الإنتاج المطلوب.
جهد بلد التركيب، وعلامة المكونات التجارية، وحواجز الحماية، ولغة المستندات.
إنتاج مرن لمدادات C وZ للمباني الصناعية والمستودعات ومشاريع الهياكل الفولاذية. إذا كانت قائمة الإنتاج المعتمدة لديك تتضمن مقاطع C فقط أو Z فقط، فقارن الخط المخصص بعرض لخط C وZ أوتوماتيكي مع تغيير المقاس قبل اختيار عُدد الدرفلة.
لا. تغيير أبعاد مقطع C والتحويل بين شكلي C وZ مهمتان منفصلتان. لا تثبت شاشة الوصفات أو مقطع فيديو لضبط محرك السيرفو أن الخط المعروض يؤدي المهمتين دون عمل يدوي على عُدد الدرفلة. اطلب من الشركة المصنّعة المسمّاة أن تسرد كل حركة وضبط وتغيير عُدد مطلوب لرسومات C وZ الخاصة بك.
| المهمة | ما يجب أن يحدده التشغيل التجريبي | سجل المشتري |
|---|---|---|
| تغيير المقاس ضمن الشكل نفسه | الرسم الأولي والرسم المستهدف، والوصفة، وضبط البكرات والموجهات، وإعداد التثقيب والقص | سجّل العمل اليدوي ووقت الإعداد والقطع الأولى المقاسة لكلا المقاسين. |
| التحويل من C إلى Z، ثم من Z إلى C | تحويل الشكل، واتجاه تركيب عدة الدرفلة، والأجزاء المطلوب استبدالها، وخطوات المشغل في كل اتجاه | احسب وقت كل اتجاه على حدة، وحدد عينات C وZ المقاسة. |
| استئناف الإنتاج المعتمد | نوع الفولاذ والسماكة المحددان، والثقوب، وطول القص، والمناولة بعد الماكينة | سجّل أول قطعة مطابقة والقطع المرفوضة، واتفقا على نقطتي البداية والنهاية قبل بدء التوقيت. |
عند تقديم وقت تغيير مقاس في عرض السعر، حدد ما إذا كان ينتهي عند آخر حركة إعداد أم عند أول قطعة مقاسة تطابق الرسم المتفق عليه. استخدم سجل اختبار التحويل بين C وZ مع التهيئة المكتوبة. لا نَعِد بأي وقت لتغيير المقاس أو بتشغيل أوتوماتيكي بالكامل لتهيئة لم يتم اختيارها بعد.
تضمنت قائمة الطرازات المنشورة خمس عائلات مسماة، وتُحدَّد المواصفات النهائية لطلبك بناءً على رسوماتك أنت. ابدأ برسومات مقاطع C وZ المطلوبة، ودرجة الفولاذ، ونطاق السماكة، وتوزيع الثقوب، والإنتاجية المستهدفة. قارن عدة الدرفلة المشمولة واختبار تغيير مقاس أو شكل يُجرى بحضورك قبل اختيار التهيئة المعروضة في عرض السعر.
| العائلة المنشورة | نطاق الطراز المدرج | ما يتحقق منه المشتري قبل عرض السعر |
|---|---|---|
| السلسلة N | HC-300N لمقطع C فقط · HZ-350N لمقطع Z فقط · HCZ-300N لمقطعي C وZ | لإنتاج مقاطع C وZ، تأكد من طراز HCZ-300N واحضر اختبار التحويل في الاتجاهين. |
| السلسلة S | HC-300S لمقطع C فقط · HCZ-300S لمقطعي C وZ | لإنتاج مقاطع C وZ، تأكد من طراز HCZ-300S وعدة الدرفلة المرفقة به. |
| السلسلة F | HC-300F لمقطع C فقط · HCZ-300F لمقطعي C وZ | تأكد من طراز HCZ-300F لمقطعي C وZ ومن عدة الدرفلة المرفقة. |
| السلسلة L | HC-300L لمقطع C فقط · HCZ-300L لمقطعي C وZ | تحقق من الفرق بين LS وLN قبل افتراض القدرة على إنتاج مقطع Z. |
| السلسلة M | السلسلة M لمقطع C فقط | تأكد من مقطع C الدقيق ونطاق التثقيب والقص. |
المصدر: رموز الطرازات وأنواع المقاطع هذه مأخوذة من قائمة الطرازات المنشورة؛ أما التوفر الحالي والسرعة والسماكة وعدة الدرفلة فيتم تأكيدها في عرض سعر المصنع وفي تشغيل تجريبي يُجرى بحضورك.
أرسل مقطعاً عرضياً بأبعاده الكاملة مع مواقع الثقوب والأطوال النهائية وأي تفاوتات حرجة.
لا. يعتمد الإنتاج المضمون على رتبة الفولاذ والسماكة والمقطع وتكرار التثقيب وطول القص وطريقة المناولة.
يحدد العرض وحدات الخط والمخطط العام ومعيار الكهرباء والاستثناءات ومادة الاختبار ونطاق التوريد وافتراضات الإنتاج.
قبل التسليم، اتفقوا على النسخ الاحتياطية لوحدة التحكم ولوحة المشغل، وإصدارات البرامج، وشروط الترخيص، وإمكانية الوصول لأغراض الصيانة. استخدم دليل النسخ الاحتياطي لوحدة PLC وتسليم نظام التحكم للتمييز بين ملفات الاستعادة والمشروع القابل للتعديل. حقوق تعديل برنامج التحكم يُتفق عليها بشكل منفصل عن وظيفة استيراد أوامر الإنتاج.
استخدم قائمة التحقق الخاصة بعرض سعر ماكينة التشكيل بالدرفلة لإرسال الرسم والمادة والعمليات وتفاصيل الاستلام التي يحتاجها المهندس.
يعتمد التشغيل التجريبي للتشكيل أيضاً على طريقة تحميل اللفافة المحددة وتغذيتها. سجّل رقم تعريف اللفافة، وقطرها الداخلي، وطريقة التحميل، واتجاه الشريط، وأول فحص للتغذية، إلى جانب رسومات مقطعي C وZ المعتمدة. استخدم سجل التشغيل التجريبي لتحميل اللفافة لتدوين هذه الملاحظات؛ وهو لا يغني عن اختبار استلام المقطع المقاس أو التثقيب.
يمكن لفيديو من الورشة أن يُظهر قسم التشكيل ومسار المادة، لكنه لا يستطيع وحده إثبات أبعاد المقطع المعتمدة لدى المشتري، ولا التحويل الكامل من C إلى Z، ولا الإنتاجية، ولا تفاوتات الاستلام.
زوّد المورّد برسم المقطع الخاضع لضبط المراجعات، ودرجة الفولاذ، ونطاق السماكة، وتوزيع الثقوب، والإنتاجية المستهدفة. لكل مقطع C وZ، اطلب عينة تجريبية معرَّفة، وسجل قياسات، وسجل إعداد أو تحويل، وأي انحرافات لم تُحل. قارن هذه السجلات بطريقة الاستلام المتفق عليها، ولا تستنتج أي ضمان من هذا المقطع المصور.
للاطلاع على المنهجية العامة، راجع قائمة التحقق من أدلة اختبار القبول في المصنع. ولمناقشة قطعك الخاصة، اترك بريدك الإلكتروني للمتابعة الفنية.
الإجابة المباشرة: نقدم عرض سعر لكل ماكينة مدادات C وZ أوتوماتيكية حسب التهيئة، وليس من قائمة أسعار ثابتة. يعتمد السعر على رسم المقطع، وسماكة المادة، والتثقيب والقص، ومستوى الأتمتة، وشروط التسليم. أرسل رسمك وسنرد عليك بعرض سعر مكتوب لهذه التهيئة تحديداً.
| مستوى التهيئة | ما الذي يتغير | يُختار عادةً لـ |
|---|---|---|
| خط C أو Z أساسي بمقاس ثابت | مقاس مقطع واحد لكل إعداد لعدة الدرفلة؛ ويتم تغيير المقاسات يدوياً بضبط عدة الدرفلة أو استبدالها. | الطلبات المستقرة لمقاس قياسي واحد أو بضعة مقاسات |
| خط C وZ بتغيير سريع | مقاطع C وZ من خط واحد، مع تحويل أسرع للشكل والمقاس. | الطلبات المختلطة من C وZ مع تغييرات منتظمة في المقاس |
| خط C وZ أوتوماتيكي بالكامل مع تغيير المقاس دون توقف | يُضبط عرض المقطع وارتفاعه من نظام التحكم ضمن نطاق مقاسات الخط، مع تثقيب وقص أوتوماتيكيين. | الإنتاج المتنوع جداً والتغييرات المتكررة في المقاس |
يرتفع السعر من المستوى الأول إلى الثالث كلما أُضيفت عدة الدرفلة والتحكم بمحركات سيرفو والأتمتة.
استُخدمت ماكينات التشكيل بالدرفلة من مصنع Halcyon في شيامن في أكثر من 150 مشروع بناء (2022–2026) في الصين وخارجها، منها مطار في العراق، واستاد وطني في السنغال، ومبانٍ لمنتجع في جزر المالديف، ومصنع لمعالجة الفحم في منغوليا. اطّلع على المشاريع المرجعية.
الإجابة المباشرة: لا يكون لسعر ماكينة مدادات C وZ الأوتوماتيكية معنى إلا مع مجموعة محددة من رسومات مقاطع C وZ، ودرجات اللفائف وسماكاتها، وتوزيع الثقوب، والأطوال النهائية، والإنتاجية المستهدفة المعتمدة. السعر الإجمالي وحده لا يخبر المشتري ما إذا كانت أدوات التثقيب، وفاكّ اللفائف، ومعدات التفريغ، والحواجز الواقية، والتشغيل الأولي، أو التشغيل التجريبي للاستلام مشمولة أم لا.
| مدخلات عرض السعر | ما يجب تحديده | ما يجب مقارنته في العرض |
|---|---|---|
| مقاطع C وZ النهائية | رسومات خاضعة لضبط المراجعات، وتفاصيل الشفة والحافة، وقائمة المقاسات المطلوبة | المقاطع وعمليات التحويل من C إلى Z التي تغطيها عدة الدرفلة المقترحة فعلياً |
| اللفافة والإنتاجية | درجة الفولاذ، ونطاق السماكة، وأبعاد اللفافة، وأطوال القص، وعدد القطع المقبولة في كل وردية | مادة الاختبار، وسرعة الخط المفترضة، والمناولة بعد الماكينة المشمولة في الإنتاجية المعلنة |
| توزيع الثقوب | نوع الثقب وقطره ونقطة المرجع والتباعد والموقع على كل مقطع | المثاقب والقوالب ووصفة التحكم والعينات المعرَّفة لقطع C وZ كلتيهما |
| التسليم والاستلام | المعيار الكهربائي في بلد الوجهة، والمخطط، وطريقة التشغيل التجريبي | فاكّ اللفائف، وطاولة الخروج، وجهاز التكديس، والحواجز الواقية، والمستندات، والخدمة، والاستثناءات، وأدلة الاستلام |
اطلب من الموردين تقديم عروض أسعار على الرسومات نفسها وطريقة الاستلام نفسها. قارن النطاق الموقّع ونتائج التشغيل التجريبي المقاسة قبل مقارنة الأسعار. ولميزانية الشراء الأشمل، استخدم دليل تكلفة ماكينة التشكيل بالدرفلة وجدول العمل القابل للتعديل لفصل تكاليف المعدات والشحن والتشغيل في الموقع والسنة الأولى من التشغيل. تعمل Halcyon مباشرة مع فريق الإنتاج في المصنع على هذه المراجعة؛ ولا تذكر هذه الصفحة سعراً أو مدة توريد أو أداءً مضموناً لخط لم يتم اختياره بعد.
المصدر والنطاق: مراجعة المشتريات لدى Halcyon Machinery، محدَّثة في 26 سبتمبر 2026. هذه المقارنة إرشادات لإعداد الطلب، وليست ادعاءً بأن جميع الوحدات المذكورة قياسية في كل طراز. راجع سجل اختبار التحويل بين C وZ وقائمة التحقق الخاصة بعرض السعر.
رسم المقطع وملف الطلب الجاهز للماكينة مُخرَجان مختلفان. يحدد الرسم المقطع ومعايير الفحص. أما ملف الطلب فقد يحدد القطع والكميات والأطوال وعمليات الثقب، لذا أكّد كتابياً توافقه مع وحدة التحكم المعروضة. التحويل الأوتوماتيكي للشكل وواجهة الربط بين برامج التصميم والماكينة بندان منفصلان يجب تحديدهما.
اطلب منا تحديد برنامج التصميم أو الجدولة وإصداره، وصيغة التصدير ومراجعتها، ووحدة التحكم المقترحة للماكينة وإصدار برنامجها. وضّح ما إذا كانت المهمة ستُستورد مباشرة، أو تُحوَّل بأداة محددة، أو تُدخل يدوياً. اتفقوا على تكاليف التحويل أو الترخيص، وملفات التسليم، والمسؤولية عن تغييرات البرامج لاحقاً. لا تدّعي Halcyon التوافق الشامل مع ملفات CSV أو DXF أو أي برنامج تصميم مسمى لخط C وZ لم يتم اختياره بعد.
| البند | ما يُسجَّل قبل الاستلام |
|---|---|
| مراجعة المصدر ووحدات القياس | احتفظ بالرسم المعتمد ومراجعة المهمة، وأرقام تعريف القطع، ووحدات القياس، واتجاه C/Z، وأطوال القص المستخدمة في التشغيل التجريبي. |
| مطابقة العمليات | قارن موضع كل ثقب أو فتحة طولية ونقطة المرجع ورمز الأداة مع مجموعة الأدوات المقترحة. سجّل الأسطر المرفوضة والتحذيرات والعمليات المحذوفة، ولا تعتبرها مقبولة ضمنياً. |
| التحقق من القطعة النهائية | شغّل المهمة المتفق عليها على التهيئة المقترحة. عرّف كل قطعة تجريبية وافحص أبعادها وثقوبها وأي ترقيم للقطع وارد في العرض مقارنةً بالرسم المعتمد. |
| المراجعة وإعادة التشغيل | كرر الفحوص المتفق عليها بعد أي مراجعة مضبوطة للمهمة أو إعادة تشغيل. سجّل الملف الذي أنتج كل قطعة وأي تدخل يدوي. |
نزّل نموذج سجل مراجعة ملف طلبات C وZ الفارغ. وهو جدول عمل للمشتري، وليس ملف إدخال للماكينة، ولا صيغة معتمدة لوحدة التحكم، ولا تقرير تشغيل تجريبي مكتملاً.
لماذا تسأل: نقل الطلبات من برامج التصميم وتعريف كل قطعة على حدة من المتطلبات الشائعة لدى مشتري خطوط C وZ الآلية، لذا تأكد مبكراً من طريقة استلام الخط للطلبات وترقيم كل قطعة. ولطلب منفصل لماكينة هياكل الفولاذ الخفيف، استخدم دليل ملفات المهام لماكينات الهياكل؛ فأمثلة الطرازات الواردة فيه لا تثبت التوافق مع خطوط C وZ.
أرسل مثالاً واحداً لطلب غير سري مع رسومات المقطع والتثقيب عبر نموذج طلب عرض السعر. سنراجع الواجهة المطلوبة ونحصل على خطة استيراد وتشغيل تجريبي خاصة بالتهيئة قبل إدراجها في العرض.
سنؤكد لك الطراز المناسب، ومسار التصنيع، ووحدات الخط، والقيم التي يمكن ضمانها لمادتك.
دليل جديد للمشتري: كيف تراجع عينة المقطع النهائية.
لأي تهيئة C وZ أوتوماتيكية معروضة، سجّل خطوات الإعداد للتحويل من C إلى Z ومن Z إلى C، والعينات الأولى المقاسة. استخدم سجل اختبار التحويل الخاص بالمشتري إلى جانب الرسومات المعتمدة والعرض الخاص بالشريك.
إذا لم تحقق القطعة الأولى زاويةً واردة في الرسم المعتمد، فإن مراجعة التشغيل التجريبي لزاوية الشفة توضح كيفية تسجيل العينات المقاسة وتعديلات عدة الدرفلة قبل الاستلام؛ ولا تحدد تفاوتاً عاماً.
تحقق من الحواجز الواقية لخط C وZ المعروض قبل قبول مخطط الخط أو التشغيل التجريبي. عرض السعر المكتوب، وليس الصورة، هو الذي يحدد نطاق السلامة.
استخدم نموذج سجل التشغيل التجريبي الفارغ لتراكب مدادات Z ومحاذاة الثقوب لتعريف القطعتين، ورسم الوصلة، والاتجاه، ونقاط مرجع الثقوب، والقياسات الفعلية، وملاحظات التركيب التجريبي. كرر التسجيل بعد أي تغيير ذي صلة في المقاس أو الوصفة. سجّل النتائج غير المحسومة والاختبار المتكرر المتفق عليه، ولا تعتبر التطابق البصري غير المقاس نجاحاً.
اقرأ دليل استلام تراكب زوج من مدادات Z للتعرف على تسلسل التشغيل التجريبي والحد الفاصل بين استلام الماكينة والاعتماد الإنشائي.
يسجّل جدول العمل الفارغ هذا الملاحظات فقط. يقدّم مهندس المشروع تصميم الوصلة وحدود القبول؛ ولا يثبت هذا الجدول القدرة الإنشائية، ولا يعتمد التركيب، ولا يحل محل مستندات استلام الماكينة المتفق عليها.