
Поддержка и база данных
Покажите, как элемент привязывается и фиксируется, не теряя доступа к сварному соединению.
HWS-1260 представлен в материалах партнеров-производителей как станция для более крупных элементов конструкции. Для покупателя решающим испытанием является то, работают ли предлагаемые приспособления, доступ и последовательность сварки на реальном длинном элементе и деталях его соединения. Halcyon согласовывает конфигурацию и приемку с партнером-производителем.
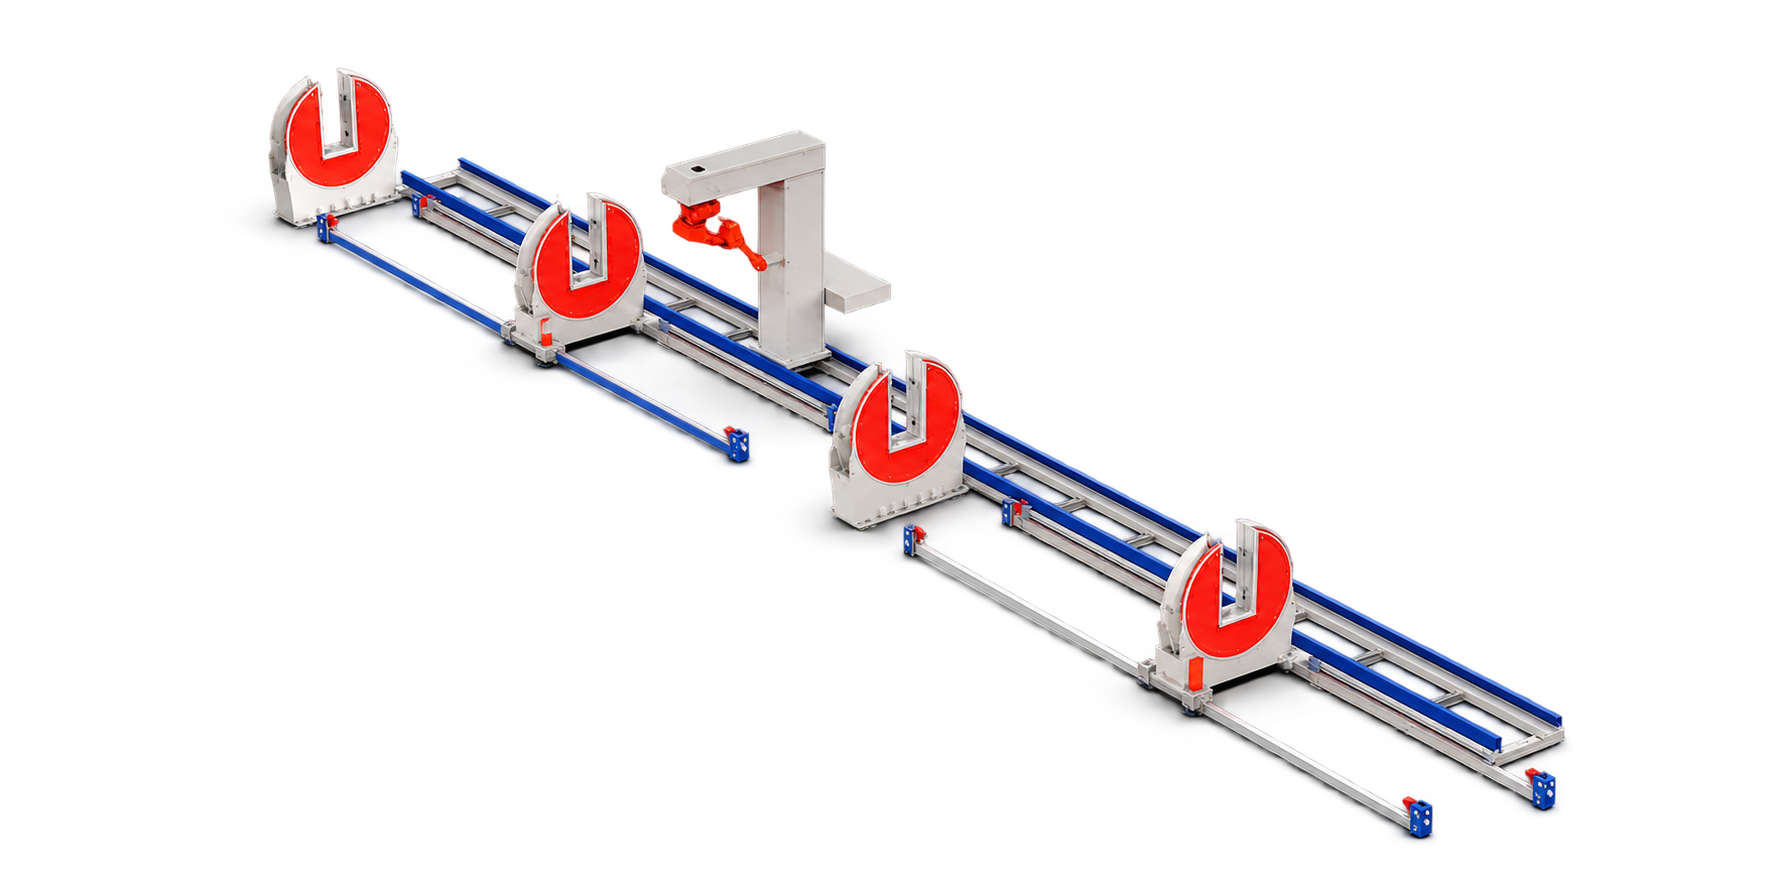
Рендеринг партнера-производителя, а не фотография конкретной предлагаемой сборки. Подтвердите приспособления и процесс с помощью текущего испытания.
Большие балки и секции нуждаются в опорах и доступных сварных соединениях по всей длине. Привлекательная компоновка робота сама по себе не доказывает, что предлагаемая ячейка сможет справиться с вашим участником.
Покажите, как элемент привязывается и фиксируется, не теряя доступа к сварному соединению.
Сопоставьте каждый шов с перемещением позиционера, досягаемостью робота и безопасным доступом для проверки.
Прежде чем программировать траекторию сварки, определите посадочный зазор, последовательность прихваток и подготовку соединения.
Осмотрите один и тот же элемент до и после сварки в согласованных точках отсчета и точках соединения.
В изображениях поставщика HWS-1260 указан как крупная станция для сварки элементов конструкции. Опубликованные эталонные пределы не являются обещанием того, что каждый длинный член или сустав подойдет предлагаемой ячейке.
Источник и ограничения: На изображении продукта HWS-1260 обозначена сварочная станция крупных профилей. Мы не проверяли текущую предлагаемую конфигурацию или качество сварки для конкретного проекта. Обновлено 24 сентября 2026 г.
Измеряйте доступность сборки и сварки, а не рассматривайте движение робота как приемочное испытание готовой детали.
Визуализация ниже демонстрирует концепцию обработки длинных членов. Это не является доказательством того, что последняя указанная станция имеет изображенные на фото приспособления, количество опор или сварочный источник.
Варианты котируются только в том случае, если они соответствуют утвержденному производственному процессу.
Процесс и источник питания выбираются в зависимости от марки стали, типа соединения и объекта осаждения.
Досягаемость робота, количество осей и внешний позиционер настроены в соответствии с диапазоном компонентов.
Специальные или регулируемые приспособления для одобренных семейств элементов и узлов.
Сенсорное, визуальное или отслеживание швов в зависимости от подготовки и переносимости сустава.
Локальная экстракция и фильтрация интегрированы в корпус ячейки.
Дополнительная подготовка программы и интеграция производственных данных.
Позиционирование и сварка секций конструкции на управляемом рабочем месте.
Нет. Максимальная длина зависит от указанных опор, позиционера и планировки цеха. Отправьте свой самый крупный рисунок и вес на проверку макета.
Используйте элемент с самым сложным креплением, самым длинным неподдерживаемым пролетом и самым труднодоступным сварным швом.
Нет. Согласуйте подготовку соединения, процедуру сварки и критерии проверки, а затем осмотрите представительный готовый элемент.
Мы подтвердим подходящую модель, технологический маршрут, линейные модули и значения, которые могут быть гарантированы для вашего материала.